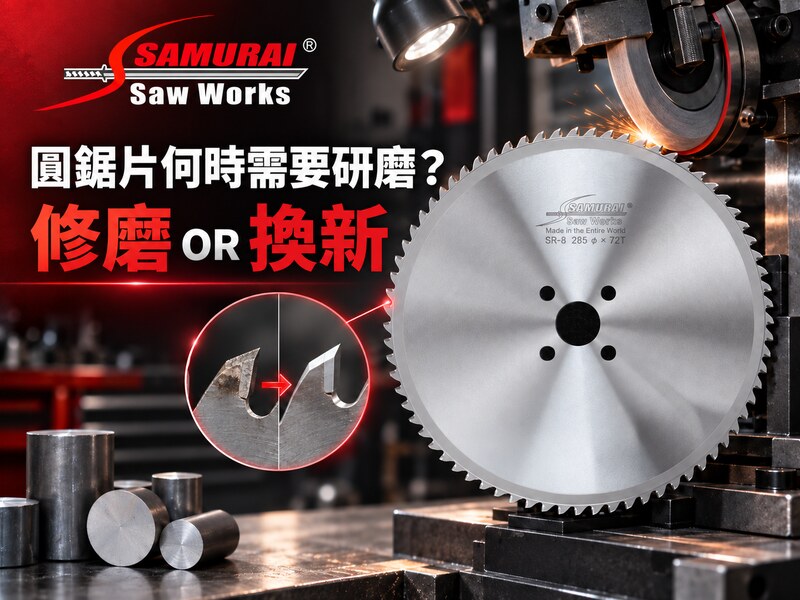
文章簡述:圓鋸片出現毛邊、切削變慢、異常聲響或崩齒時,該重新研磨、補齒還是直接換新?本文帶您從鋸齒、齒座、刀體與實際切削狀況快速判斷,掌握正確送修時機,避免損傷擴大,進一步降低停機與鋸片使用成本。
圓鋸片使用一段時間後,若出現毛邊增加、切削速度變慢、進刀不順或異常聲響,不一定代表鋸片必須立即換新,也不一定全部都是鋸齒鈍化造成。鋸片規格、切削參數、潤滑、排屑、工件夾持及機台狀況,都可能影響切削表現。
日銪股份有限公司長期投入金屬切削冷鋸片製造與鋸片再修磨服務。我們建議不要只依使用天數或加工刀數判斷送修時機,而應綜合檢查鋸齒、齒座、刀體與實際切削狀況。掌握適當送修時機,有助於降低損傷擴大及鋸片提前報廢的風險。
本文主要討論金屬切削用鑲齒圓鋸片與冷鋸片;其他材質或用途的鋸片,仍應依原廠設計與實際狀況個別評估。
快速回答:當圓鋸片在相同加工條件下出現毛邊增加、切削時間變長、進刀不順、異常聲響或局部崩齒,就應停止勉強加工並安排檢查。一般齒尖鈍化通常可評估再研磨;少量缺齒可能需要補齒;若刀體裂損、嚴重變形或剩餘齒高不足,則應考慮更換。
1. 哪些切削異常代表圓鋸片可能需要研磨?
圓鋸片不必等到完全切不動才安排檢查。實際生產中,鋸齒磨耗通常會逐漸反映在切削品質、設備負荷與加工時間上。
如果近期出現以下變化,建議先檢查鋸片與切削條件,避免為了維持產量而持續勉強加工:
- 工件切面毛邊比以往明顯。
- 相同材料的切削時間逐漸變長。
- 進刀不順或設備負荷增加。
- 切削聲音與正常狀態不同。
- 切面變得粗糙、傾斜或不穩定。
- 在相同材料與切削參數下,鋸片或工件溫度明顯升高。
- 鋸齒出現磨耗、缺角、崩齒或黏屑。
判斷時應建立比較基準。如果使用相同機台、材料及相近尺寸的工件,近期卻需要更長的切削時間,或切面毛邊持續增加,就應檢查鋸齒磨耗與整體切削條件。
Key Takeaways
- 毛邊、切削時間、進刀狀況及異常聲響,都是需要檢查的訊號。
- 應以相同加工條件下的表現變化作為判斷依據。
- 不必等到鋸片完全失效或嚴重崩齒才安排檢查。
2. 如何分辨正常鈍化、崩齒與其他切削問題?
切面出現毛邊,不代表問題一定來自鋸片鈍化。如果沒有排除錯誤的轉速、進刀、夾持或潤滑問題,即使完成圓鋸片研磨,重新安裝後仍可能很快再次發生異常。
正常鈍化
在機台、夾持與切削條件穩定的情況下,正常磨耗通常會逐漸出現在多數參與切削的齒尖。切削時間變長、進刀開始不順、毛邊增加或齒尖刃口不再鋒利,都是常見現象。若齒尖仍有足夠的研磨餘量,而且齒座與刀體沒有明顯異常,通常可以進一步評估再研磨。
崩齒或缺齒
崩齒通常集中在部分鋸齒,可能與瞬間衝擊、進刀過大、工件夾持不穩、排屑不良或鋸片規格不合有關。除了處理受損齒尖,也應檢查齒座與刀體,並確認造成崩齒的切削條件是否已排除。
其他可能影響切削的因素
- 鋸片外徑、主孔或齒數與機台不匹配。
- 切削速度或進刀設定不適合。
- 鋸片規格不符合材料與工件形狀。
- 工件沒有穩定夾持。
- 主軸、法蘭或夾具附著切屑及異物。
- 潤滑量或潤滑方式不適合。
- 切屑沒有及時排出,造成二次切削。
- 機台剛性、主軸或相關機構出現異常。
- 鋸片安裝不正確。
Key Takeaways
- 毛邊增加不一定代表鋸片已經鈍化。
- 崩齒可能與鋸片、機台及切削條件同時有關。
- 如果沒有排除根本原因,研磨後仍可能再次發生異常。
3. 哪些圓鋸片可以研磨或補齒?哪些情況應考慮換新?
圓鋸片能否重新研磨,不能只看使用時間或過往研磨次數。專業判斷還需要檢查齒尖剩餘高度、崩損範圍、齒座狀況與刀體完整性。
可評估研磨
- 鋸齒正常且相對均勻磨耗。
- 齒尖仍有足夠研磨餘量。
- 刀體、齒座及焊接位置無影響安全的異常。
可評估補齒
- 僅少量缺齒或局部崩損。
- 齒座與刀體仍具修復條件。
- 修復成本及剩餘使用效益合理。
應優先換新
- 刀體裂紋、嚴重變形或異常偏擺。
- 安裝定位面或大範圍齒座受損。
- 剩餘齒高不足或結構無法安全切削。
可能需要補齒或重建齒座
圓鋸片若只有少量缺齒或局部齒座損傷,不一定需要立即報廢。我們會依損傷位置、範圍及刀體狀況,評估是否適合進行補齒或重建齒座。不過,能夠修復不代表一定適合繼續修復。如果修復成本、剩餘可用時間或使用風險已不具效益,更換新鋸片可能是較合理的選擇。
應優先考慮更換
- 刀體出現裂紋。
- 刀體有嚴重變形或異常偏擺。
- 主孔、定位孔或安裝面出現影響定位精度的損傷。
- 大範圍齒座受損。
- 剩餘齒高不足以再次研磨。
- 結構狀況無法維持安全、穩定的切削。
若鋸片出現結構異常,不建議自行焊補、修整或繼續投入切削,應交由專業人員檢查。操作與維護鋸切設備時,也應遵循機台製造商規範及適用的機械防護要求;可參考 OSHA Machine Guarding 的安全資訊。
Key Takeaways
- 正常鈍化通常比嚴重崩齒更容易保留再研磨價值。
- 少量缺齒可能可以補齒,但須同時檢查齒座與刀體。
- 刀體裂損、嚴重變形或研磨餘量不足時,應優先考量安全。
4. 為什麼不能等到嚴重崩齒後才送修?
持續使用已鈍化的圓鋸片,會使鋸齒承受更高的切削阻力與熱負荷。原本可能只需適量研磨的鋸片,若長時間勉強使用,損傷便可能從齒尖延伸至齒座或其他部位。
- 鋸齒磨耗加深,需要去除更多材料才能恢復刃口。
- 局部缺角逐漸擴大為崩齒。
- 原本只需研磨,後續還需要補齒。
- 可再研磨的剩餘齒高減少。
- 毛邊及尺寸不穩定影響後續加工。
- 加工時間增加,設備負荷提高。
- 工件報廢與非預期停機風險上升。
較好的做法是記錄每批次或固定加工量下的切削時間、切面品質與鋸齒狀況。當加工表現偏離正常範圍時,就應安排檢查,而不是設定一個適用所有材料、鋸片與機台的固定送修週期。
Key Takeaways
- 過度使用可能消耗更多齒高,降低後續再研磨空間。
- 及早檢查有助於降低崩齒、補齒及意外停機的風險。
- 送修時機應以實際切削表現與檢查紀錄判斷。
5. 專業圓鋸片研磨會檢查與處理哪些項目?
圓鋸片研磨不只是將齒尖重新磨利。若要恢復穩定的切削狀態,還需要確認各鋸齒的磨耗情形、研磨角度、齒座與刀體狀況。
日銪的鋸片再修磨部門具備以下檢測及處理能力:
- 使用數位顯微設備觀察鋸齒狀況。
- 以顯微放大方式檢查每一齒的研磨角度。
- 評估齒尖、齒座與刀體是否具備修復條件。
- 依實際損傷狀況評估重建齒座或補齒。
- 進行全自動精密研磨。
- 使用三次元量測設備進行相關精度檢查。
- 完成研磨後的品質確認。
實際處理項目會依鋸片規格與損傷狀況而有所不同,並非所有送修鋸片都需要補齒、重建齒座或採用完全相同的處理流程。送修時若能一併提供機台型號、加工材料、工件尺寸、切削參數與目前異常,可作為了解鋸片使用狀況的參考。
送修時建議提供的資料
- 鋸片外徑、板厚、齒厚、主孔與齒數。
- 鋸片品牌與型號。
- 使用機台品牌及型號。
- 加工材料與材料牌號。
- 工件形狀、直徑或管壁厚度。
- 切削速度與進刀設定。
- 目前發生的毛邊、崩齒或切削異常。
- 過往研磨及補齒紀錄。
Key Takeaways
- 專業研磨除了恢復刃口,也需要檢查鋸齒、齒座與刀體。
- 補齒及重建齒座應依實際損傷評估,並非固定流程。
- 完整的鋸片與加工資料,有助於了解實際使用狀況。
服務資訊:日銪鋸片再修磨部門
6. 圓鋸片可以研磨幾次?如何評估實際使用成本?
圓鋸片能夠研磨幾次,沒有適用所有鋸片的固定答案。即使是相同型號,也可能因加工材料、切削參數、送修時機與損傷程度不同,而有不同的可研磨次數。
- 原始齒尖尺寸與可研磨餘量。
- 每次研磨需要去除的材料量。
- 是否出現崩齒、缺齒或齒座損傷。
- 切削材料與工件形狀。
- 機台及工件夾持穩定性。
- 潤滑與排屑狀況。
- 是否在過度磨耗前及時送修。
依日銪現有資料,冷鋸片在正常使用下具備多次再研磨的可能;實際次數仍須依鋸齒剩餘高度、每次研磨量及損傷狀況判斷。因此,不建議將特定次數視為每一片鋸片都能達到的保證。
評估圓鋸片研磨是否符合成本效益時,也不能只比較新鋸片價格與單次研磨費用。較完整的評估應包含:
- 每次研磨後可完成的有效切削量。
- 切削品質與使用穩定性。
- 補齒及其他修復成本。
- 換刀與非預期停機時間。
- 毛邊或尺寸問題造成的後續加工成本。
- 每刀次或每件工件的實際切削成本。
對大量金屬切削生產而言,能否在適當時機送修並穩定利用每一片鋸片,通常比單純追求最高研磨次數更重要。
Key Takeaways
- 可研磨次數取決於研磨餘量、使用條件與損傷程度。
- 特定研磨次數不應被視為適用所有鋸片的固定保證。
- 評估時應比較每次切削成本、品質穩定性與停機風險。
7. 圓鋸片研磨常見問題
圓鋸片多久需要研磨一次?
沒有適用所有圓鋸片的固定週期。建議根據加工材料、切削量、加工時間、切面毛邊與鋸齒磨耗建立紀錄。當切削表現明顯偏離正常狀態時,就應安排檢查。
鎢鋼圓鋸片可以重複研磨幾次?
實際次數取決於齒尖剩餘高度、每次研磨量與損傷程度。正常使用並在過度磨耗前送修,有助於保留更多研磨餘量,但仍須逐片檢查。
圓鋸片缺齒或崩齒後還能修復嗎?
少量缺齒或局部崩損可能仍可評估補齒,但需同時檢查齒座與刀體。若刀體裂損、嚴重變形或大範圍受損,通常不建議繼續修復使用。
切面出現毛邊就代表鋸片鈍了嗎?
不一定。毛邊也可能來自鋸片規格不合、轉速與進刀設定不當、工件夾持不穩、潤滑不足、排屑不良或機台異常,應同時檢查鋸片與整體切削條件。
鋸片研磨後可以恢復與新品完全相同的壽命嗎?
研磨可以恢復鋸齒刃口及改善切削狀態,但實際使用壽命仍會受到剩餘齒高、研磨前損傷、加工材料、機台與切削條件影響,因此不能一概視為與新品完全相同。
適時研磨比使用到極限更有價值
當圓鋸片出現毛邊增加、切削速度下降、異常聲響或局部崩齒時,建議先停止勉強加工,並記錄鋸片規格、加工材料、工件尺寸與切削狀況。
日銪提供金屬切削冷鋸片及鋸片再修磨服務,可依鋸片的實際狀態評估再研磨、補齒或更換方案。若您正在尋找圓鋸片研磨廠商,或希望確認現有冷鋸片是否仍具有修復價值,歡迎提供相關規格與使用狀況,讓我們進一步了解您的需求。
諮詢鋸片再修磨需求